

Cómo probar la estanqueidad de botellas de vidrio con tapas, bombas y goteros
Pruebe la estanqueidad de botellas de vidrio con tapas, bombas y goteros mediante ajuste del cierre, contacto del revestimiento, inversión, lógica de vacío, muestras empaquetadas y registros.

Las pruebas de fugas en botellas de vidrio con tapas, bombas y cuentagotas deben responder a una pregunta práctica: ¿el ensamblaje final permanecerá sellado bajo las condiciones en que se llena, cierra, empaqueta, envía y recibe? Una verificación de botella vacía suelta no puede responder a eso. Los compradores necesitan controles separados para el envase vacío, el ensamblaje lleno, el riesgo de orientación, las muestras empaquetadas y la inspección de entrada.
No existe un único tiempo de prueba, presión, valor de vacío o regla de aceptación que se ajuste a cada proyecto de envasado de vidrio. Un atomizador de perfume, una bomba cosmética, un ensamblaje revisado a través de Emparejamiento de cierres para botellas de aceite esencial, una tapa de frasco de alimentos y un tapón de difusor de caña sellan de manera diferente. El trabajo del comprador es hacer que el proveedor indique qué método se está utilizando, qué demuestra y qué variables están incluidas.
Separe cinco preguntas sobre fugas
La primera pregunta es si el envase de vidrio vacío tiene un cuello, rosca, superficie de sellado o acabado que pueda aceptar el cierre previsto. La segunda es si el ensamblaje lleno sella después de instalar la tapa, bomba, cuentagotas, tapón o cierre real. La tercera es si el envase permanece sellado en la orientación que pueda enfrentar durante el almacenamiento o transporte. La cuarta es si la caja o el inserto crean presión que cambie el resultado. La quinta es si los productos entrantes coinciden con la muestra aprobada.
Mantener estas preguntas separadas evita un error común. Un proveedor puede mostrar que una botella vacía se ve correcta, mientras que el comprador asume que el producto lleno y empaquetado está aprobado. El registro de prueba debe dejar claro qué etapa se ha verificado y qué etapa aún necesita confirmación.
Verificación de botella vacía
La verificación de botella vacía se centra en el vidrio y el área de interfaz. Inspeccione el acabado del cuello, la rosca, la superficie de sellado, el borde, el área de engaste o el asiento del tapón según la ruta de cierre. Compare la botella con el dibujo y la muestra aprobada. Verifique si hay astillas visibles, deformaciones, desajustes del molde o defectos superficiales graves en el área funcional.
Esta etapa no demuestra el rendimiento final de fugas. Solo confirma que la botella es adecuada para las pruebas de ensamblaje. Si la ruta de cierre cambia después de esta etapa, los equipos de compras deben repetir la verificación de interfaz correspondiente.
Verificación de ensamblaje lleno por ruta de cierre
| Ruta de cierre | Qué verificar | Señal de fallo común |
|---|---|---|
| Tapa de rosca | Enganche de rosca, contacto del revestimiento, guía de torsión y nivel de llenado | Rosca húmeda, tapa floja o variación de la marca del revestimiento |
| Bomba de engaste | Asiento de engaste, vástago de bomba, ajuste del collar y protección del actuador | Fuga cerca de la bomba, pulverización deficiente o collar suelto |
| Cuentagotas | Sello de la tapa, material del bulbo, longitud de la pipeta y nivel de llenado | Filtración en la tapa, producto en el área del bulbo o interferencia de la pipeta |
| Tapón o cierre | Profundidad de inserción, contacto del material, presión de la tapa y orientación lateral | Filtración lenta, desplazamiento del tapón o celda de cartón manchada |
| Atomizador o bomba de loción | Bloqueo de la bomba, longitud del tubo de inmersión, espacio libre de la sobrecapa y ajuste del cartón | Descarga del actuador, sobrecapa húmeda o bomba comprimida |
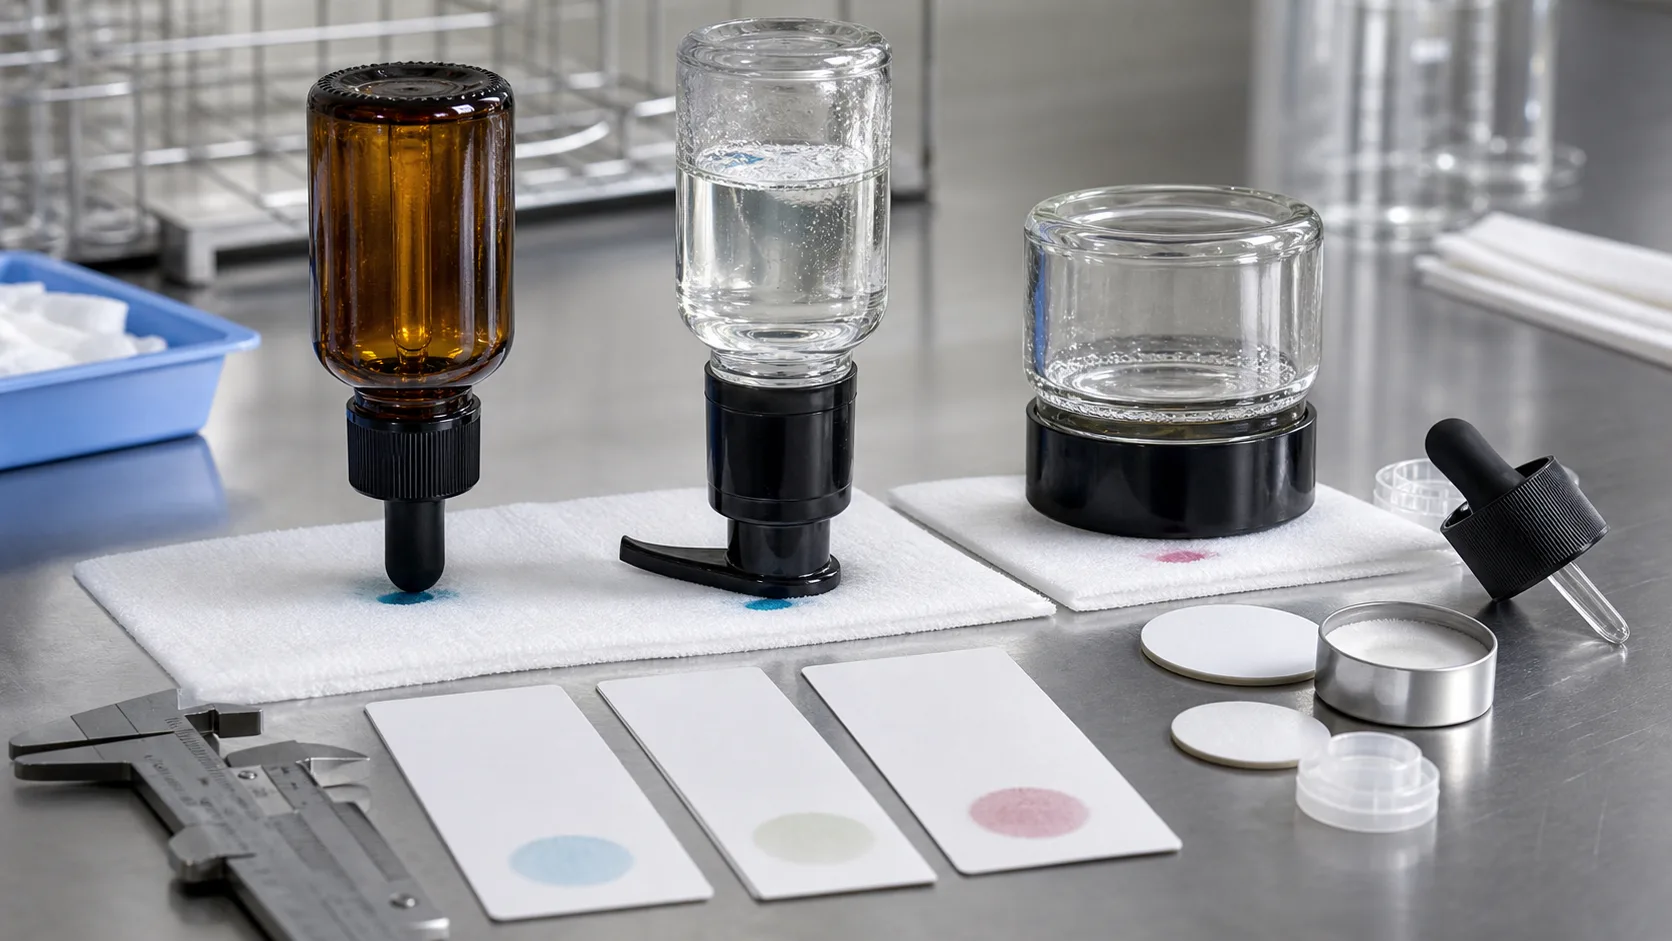
La verificación del ensamblaje lleno debe usar la fórmula real cuando sea posible. Si la confidencialidad o el tiempo lo impiden, los equipos de compras deben acordar un líquido representativo y documentar sus límites. Una prueba con agua puede encontrar fugas obvias, pero puede no revelar el mismo comportamiento que el aceite, alcohol, fragancia o una fórmula viscosa.
Verificación de orientación y manipulación
La orientación importa porque muchas cajas de exportación no permanecen perfectamente verticales durante la manipulación. El almacenamiento lateral, la inversión, la vibración y los cambios de temperatura pueden revelar problemas que las muestras verticales ocultan. El proveedor debe explicar qué verificación de orientación es apropiada para el envase y la categoría del producto.
Los equipos de compras deben evitar agregar valores universales no respaldados. En su lugar, el registro de compra puede indicar la orientación, condición de la muestra, duración o método de manipulación acordado para el proyecto. Si un llenador externo o propietario de marca tiene su propio protocolo, ese protocolo debe alinearse antes de que el proveedor prepare las muestras de producción.
Verificación de muestra empaquetada
Una botella llena puede pasar una verificación de banco y fallar en una caja. Los divisores, fundas, cajas de regalo, sobrecapas e insertos pueden presionar el cierre o rozar la cara decorada. Para bombas, la altura de la caja puede presionar el actuador. Para cuentagotas, la orientación lateral puede estresar el sello de la tapa. Para botellas de difusor, la presión del tapón y el nivel de llenado pueden interactuar con el movimiento de la caja.
La revisión de la muestra empaquetada debe incluir el estilo final de la caja, divisor, orientación de la botella, accesorios, etiquetas o recubrimientos, y la ruta de palet o paquete cuando sea relevante. Si el comprador cambia la estructura de la caja después de la aprobación de la muestra, no se debe asumir que el resultado de fugas se transfiere automáticamente.
Campos del registro de prueba que los equipos de compras deben exigir
- Referencia del dibujo de la botella utilizado por el proveedor.
- Modelo de cierre, revestimiento o junta, bomba, cuentagotas, tapón o material del cierre.
- Nivel de llenado, líquido de prueba y si el líquido representa la fórmula final.
- Método de ensamblaje, torsión o guía de engaste proporcionada por el fabricante del componente.
- Orientación, condición empaquetada y método de manipulación utilizado para la verificación.
- Fotos antes y después de la verificación, incluyendo piezas sospechosas.
- Regla de decisión para sustitución de componentes, cambio de caja o pedidos repetidos.
Diagnóstico de fugas y aislamiento de causa raíz
Cuando aparece una fuga, cambiar la tapa inmediatamente puede ocultar la causa real. Primero identifique la ruta de la fuga. Líquido en la rosca puede indicar mal contacto del revestimiento, sobrellenado o tapa floja. Líquido debajo del actuador de la bomba puede indicar ensamblaje de la bomba o filtración en el área del vástago. Líquido cerca del bulbo del cuentagotas puede indicar bulbo, pipeta, tapa o presión de manipulación. Cartones húmedos sin botella húmeda pueden indicar vapor de fragancia, divisores manchados o una fuga que se evaporó antes de la inspección.
Verifique si el problema aparece en cada muestra o solo después del empaquetado. Una botella que pasa la prueba suelta pero falla en la caja puede estar bajo presión de cierre del divisor o la caja de regalo. Una botella que solo gotea cuando se carga lateralmente puede necesitar una verificación de orientación más fuerte. Una botella que solo gotea después de llenarse con el líquido real puede necesitar una revisión de compatibilidad de fórmula en lugar de un cambio en el cuello de vidrio.
Cuando aparezca una fuga, separe la causa raíz antes de solicitar una acción correctiva. Si la fuga está en la rosca, verifique el enganche de la tapa, el contacto del revestimiento y el acabado del cuello. Si aparece alrededor de una bomba, verifique el asiento de engaste, el modelo de bomba, la protección del actuador y la presión de la caja. Si un cuentagotas gotea, verifique el ajuste de la tapa, el material del bulbo, la longitud de la pipeta y el nivel de llenado. Si un difusor gotea, verifique el ajuste del tapón, el contacto de la fragancia, la presión de la tapa y la orientación de envío.
La inspección de entrada debe seguir la misma lógica. Inspeccione los cartones en busca de olor o manchas, extraiga muestras de diferentes posiciones del cartón, fotografie las piezas sospechosas y compárelas con la muestra aprobada. Un registro claro ayuda a decidir si el problema es de vidrio, cierre, llenado, empaquetado o manipulación de transporte.
Ruta de aprobación del comprador
Una ruta de aprobación segura a través de Diseño y Desarrollo avanza desde el ajuste del componente hasta el ensamblaje lleno y la evidencia de envío empaquetado. La verificación de la botella vacía y el cierre confirma la coincidencia básica. La muestra llena confirma el contacto con el líquido y el nivel de llenado. La verificación de orientación muestra si el cierre puede manejar la manipulación esperada. La muestra empaquetada muestra si las cajas, divisores, tapas y accesorios crean presión. La inspección de entrada confirma si la ruta elegida sobrevive al transporte real.
Cada paso debe tener un propietario claro. El proveedor de botellas puede confirmar el acabado del cuello y el ajuste del cierre. El proveedor de accesorios puede confirmar la construcción del revestimiento, junta, bomba o cuentagotas. El llenador puede confirmar el método de ensamblaje y el nivel de llenado. Los equipos de compras deben mantener el registro de aprobación final porque el envase terminado depende de que todas las partes trabajen juntas.
Verificaciones de interacción del empaque
Las verificaciones de fugas deben incluir la caja porque el empaque puede crear una falla que las muestras sueltas nunca muestran. Los divisores pueden empujar las bombas hacia los lados, los insertos pueden presionar las tapas decorativas y las bolsas de accesorios pueden rozar contra cuentagotas o tapones. Si el producto se envía con cajas de regalo, revise la caja interior y la caja maestra juntas. Si el producto se envía a través de canales de paquetería, confirme si el envase puede manejar la orientación lateral y la manipulación repetida.
Para pedidos repetidos, no apruebe sustituciones de caja solo por precio. Un divisor más delgado, un inserto más ajustado o una orientación diferente de la botella pueden cambiar la presión del cierre. El envase debe verificarse nuevamente cuando cambien la estructura de la caja, la posición del accesorio o la ruta de envío.
Evidencia de entrada después del envío
Las verificaciones de llegada deben documentar el estado antes de que se perturbe el envase. Fotografíe las cajas exteriores, los divisores interiores, la posición de la tapa, las marcas de humedad, el olor, la orientación de la botella y cualquier pieza que difiera de la muestra aprobada. Extraiga muestras de diferentes posiciones del cartón para que el comprador pueda saber si el problema está aislado, relacionado con la posición del cartón o repetido en todo el envío.
Esta evidencia ayuda al proveedor a corregir la causa correcta. Una bomba comprimida por un inserto necesita una acción diferente a un revestimiento débil, mal ajuste de la tapa o problema de compatibilidad de fórmula. Una mejor evidencia también protege pedidos futuros porque la misma verificación puede repetirse después de cualquier cambio de componente o caja.
Mantenga el registro con el archivo de compra para que el próximo pedido use el mismo límite de aceptación.
Lenguaje de RFQ para pedidos sensibles a fugas
Para Botellas de Aceite Esencial, la RFQ debe indicar el tipo de producto, nivel de llenado, ruta de cierre, requisito de revestimiento o junta, riesgo de fórmula si se puede compartir, riesgo de orientación de envío, método de caja y si se requieren muestras llenas. Pida a los proveedores que separen las verificaciones de envase vacío de las de ensamblaje lleno y muestra empaquetada. Eso hace que las cotizaciones sean comparables y evita que el trabajo de fugas se oculte fuera del precio unitario.
Un paso práctico siguiente es aprobar el riesgo de fugas por etapas. Un proyecto puede avanzar cuando la botella vacía, el ensamblaje lleno, la condición de orientación, la muestra empaquetada y el registro de entrada respaldan la misma ruta de cierre.
 Escanear WhatsApp
+86 173 6846 7899